Как работает порошковое покрытие: 4 этапа explained
Порошковое покрытие снаружи выглядит просто: нанесите сухую порошковую краску, запеките её, и всё готово. На самом деле это четырехступенчатый процесс, где каждый этап готовит следующий — и где большинство неудач покрытий, которые вы когда-либо встретите, можно отнести к одному конкретному этапу, выполненному в спешке. Вот как на самом деле работает порошковое покрытие, этап за этапом, и что происходит, если каждый из них игнорируется.
Ключевые выводы
- Четыре этапа: предварительная обработка, электростатическое нанесение, отверждение, затем охлаждение и контроль.
- Порошок заряжается, а деталь заземляется, поэтому пленка нарастает равномерно и удерживается до отверждения.
- Отверждение расплавляет и затем сшивает порошок в термореактивную пленку, которая не будет плавиться повторно.
- Большинство отказов связано с первым или третьим этапом: предварительной обработкой или отверждением.
Как работает порошковое покрытие?
Порошковое покрытие работает в четырех этапах: металл очищается и покрывается конверсионным слоем, электростатически заряженный порошок наносится на заземленный элемент, тепловая обработка в печи расплавляет и кристаллизует порошок в непрерывный термопластичный слой, и нанесенное покрытие проверяется на толщину, прилипание, блеск и цвет. Большинство неудач можно отнести к первому или третьему этапу.
Четыре этапа на одном взгляде
- Этап 1 — Предварительная обработка: очистка и конверсия металлической поверхности для того, чтобы покрытие могло прилипнуть
- Этап 2 — Нанесение: электростатически заряженный порошок наносится на заземленный элемент
- Этап 3 — Вулканизация: нагрев расплавляет порошок, затем он кристаллизуется в твердый термопластичный слой
- Этап 4 — Охлаждение и проверка: проверьте толщину, сцепление, глянец и цвет перед отгрузкой деталей
Этап 1: Предобработка — Основание, которое никто не видит
Порошок не будет скрепляться с маслом, ржавчиной или окалиной, поэтому каждую деталь сначала обезжиривают, промывают и наносят преобразовательное покрытие — фосфат железа или цинка для стали, или безхромовую обработку для алюминия. Эта невидимая пленка и является тем, к чему химически связывается покрытие. Когда сцепление fails, появляются пузыри или покрытие осыпается по краям через недели, основная причина почти всегда здесь, а не в порошке himself.
Этап 2: Применение — Физика электростатического распыления
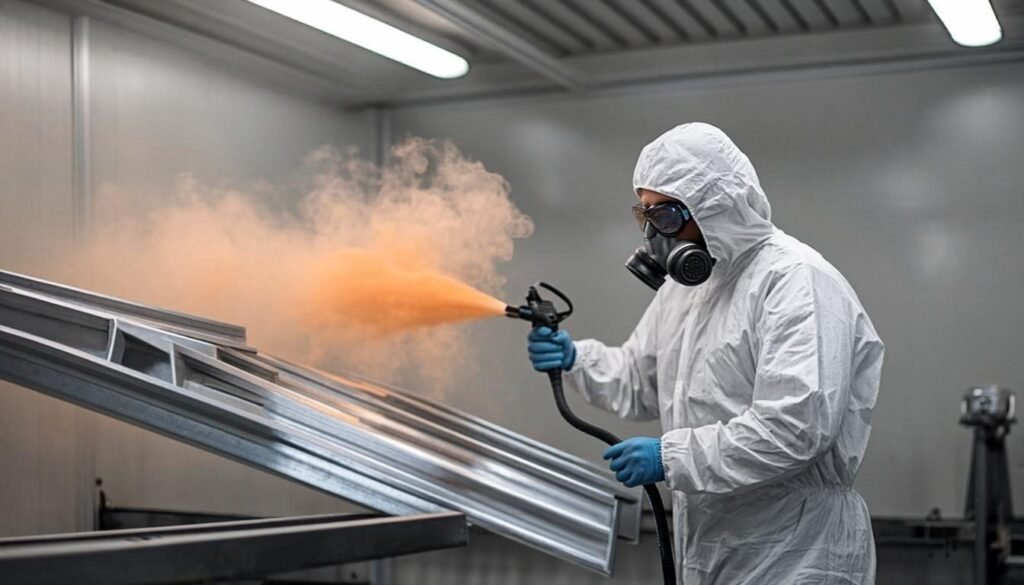
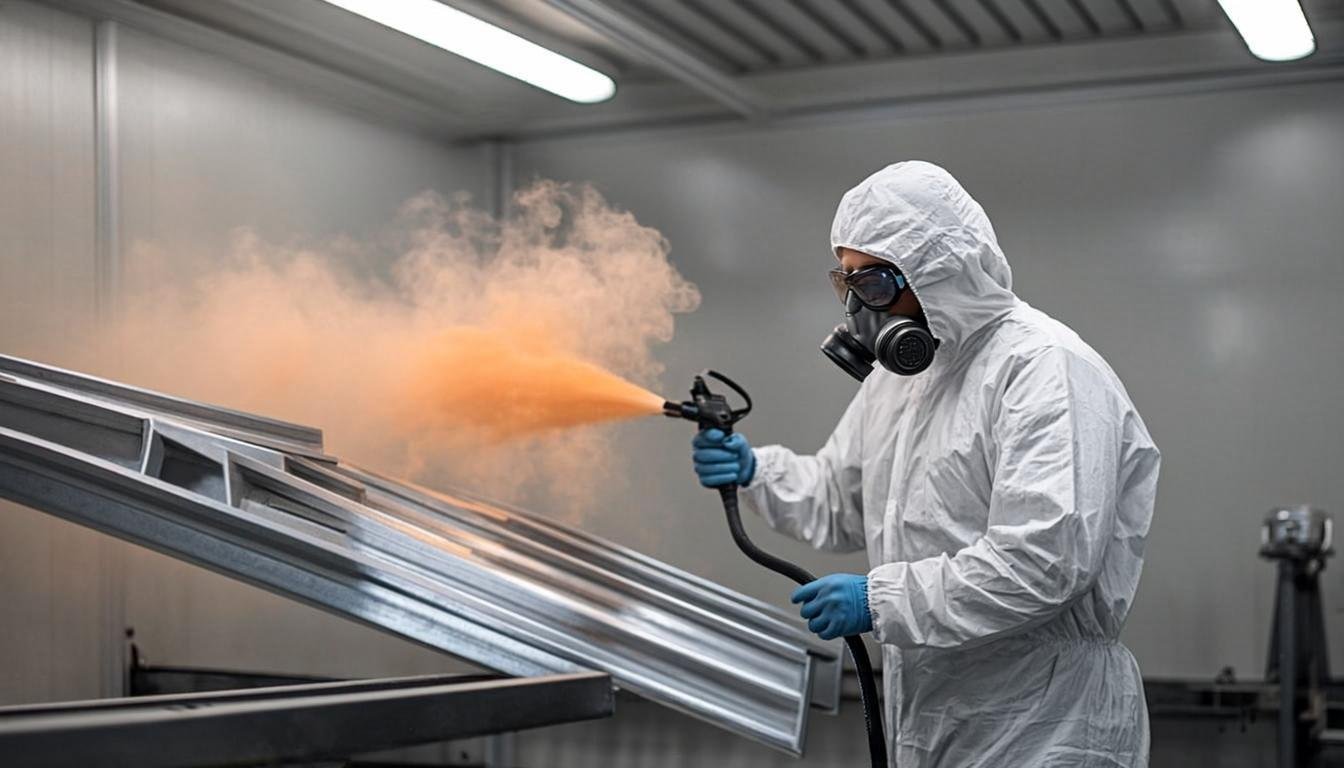
В электростатической камере распыления, частицы порошка получают высоковольтный заряд, когда они выходят из пистолета, в то время как деталь остается заземленной. Заряженные частицы буквально привлекаются к металлу, обволакивая края и даже покрывая обратную сторону тонких профилей — что做不到液体 краска. Перераспределение, которое не достигает детали, опадает в виде сухого порошка и может быть собрано и использовано повторно, что позволяет линиям порошковой окраски достигать использования материала более 90%. У той же физики есть одно слабое место: глубокие пазухи защищают себя от заряда, эффектFaraday cage, который операторы компенсируют увеличением расстояния до пистолета, напряжением и техникой.
Этап 3: Вулканизация — где происходит термореактивная химия
В духовке порошок undergoes две трансформации: сначала он тает и становится гладким сплошным слоем, затем смола и отвердитель химически перекрестно сшиваются в одну твердую молекулу — это делает его термореактивным покрытием, которое не плавится заново. Типичные системы полиэстера отверждаются при температуре металла 180-200 градусов Цельсия в течение 10-20 минут. Оба переменные важны: покрытие, которое не полностью отвержено, выглядит хорошо, но не проходит испытания на удар и растворители, а покрытие, которое перегревается, желтеет и становится хрупким. Этап духовки определяет, станет ли покрытие десятилетним покрытием или поводом для обращения в гарантию.
Этап 4: Охлаждение и проверка — убедитесь в этом перед отгрузкой
После отверждения детали охлаждаются и проверяются: толщина сухого пленочного покрытия по спецификации, срезная адгезия, блеск по одобренному эталону и цвет измеряется спектрофотометром. Хорошие линии проверяются на первых деталях каждой партии, а не только на последних. На этом этапе вы подтверждаете, что первые три этапа действительно сработали — и это разница между поставщиком, который выявляет проблему, и тем, кто отправляет её вам.
Термореактивные материалы против термопластичных: почему это важно для покупателей
Почти все промышленные порошковые покрытия сегодня термореактивные: эпоксидные, полиэфирные, гибридные, полиуретановые и PVDF системы, которые химически отверждаются в постоянное покрытие. Термопластичные порошки (например, нитьон или ПВХ) просто тают и wiederhärten — прочные и толстые, но они снова тают под воздействием тепла и спаиваются механически, а не химически. Когда поставщик говорит об эпоксидном или полиэфирном покрытии, вы покупаете перехватывающийся термореактивный материал, разработанный для вашей подложки и окружающей среды; именно эта химия, а не цвет, является тем, что вы действительно определяете.
Правило наименее прочного звена
Линия окраски работает на уровне своего наименее надежного этапа. Идеальная порошковая краска над плохой предварительной обработкой все равно отслаивается; идеальная предварительная обработка с печью, которая никогда не достигает температуры металла, все равно не проходит тест на стойкость к МЕК. Когда вы проверяете поставщика или troubleshoot a failure, проходите четыре этапа по порядку — ответ обычно на первом этапе, где кто-то предположил вместо того, чтобы измерить.
Сколько времени занимает высыхание порошковой краски?
Типичный полиэфирный порошок отверждается за 10-20 минут при температуре металла 180-200 градусов Цельсия; системы низкого отверждения работают при примерно 140-160 градусах. Часы начинают идти с того момента, когда деталь — её наибольшая часть — достигает температуры, поэтому массивные стеллажи и плотные нагрузки добавляют реальные минуты до того, как даже должен начать таймер.
Может ли быть использовано порошковое покрытие на открытом воздухе?
Да — с правильной химией. Чистый полиэстер, супервыносливый полиэстер, системы на основе полиуретана и PVDF спроектированы для УФ-излучения, в то время как эпоксидные порошки покрываются известковым налетом и желтеют снаружи. Для наружных частей назовите смолу и запросите данные о стойкости к атмосферным воздействиям QUV; использование эпоксидной смолы для наружных деталей — это наиболее распространенная химическая ошибка, которую делают покупатели.
Почему порошковое покрытие отслаивается или крошится?
О鳞剥几乎总是意味着薄膜从未粘合:污染或未转化的金属(第一阶段) или недостаточно отвержденная пленка (третий этап). Пробивное сцепление и тест на стирание растворителем выявляют виновный этап в течение минут. Исправляйте этап, а не только часть — повторное покрытие над той же причиной снова ослабнет.
Смотрите, как работает процесс для ваших деталей
Отправьте нам ваши детали, подложку и окружающую среду обслуживания. Мы порекомендуем правильную систему — от эпоксидных и полиэфирных порошковых покрытий до сверхпрочных и PVDF классов — подтвердим окно отверждения для вашей линии и отправим образцы панелей, чтобы вы могли увидеть все четыре этапа работы, прежде чем приступить к заказу на производство.