Comment fonctionne le revêtement en poudre : Les 4 étapes expliquées
Le revêtement en poudre semble simple de l’extérieur : pulvériser une poudre sèche, la cuire, c’est fait. En réalité, c’est un processus en quatre étapes où chaque étape prépare la suivante – et où la plupart des échecs de revêtement que vous rencontrerez sont traceables à une étape spécifique effectuée à la hâte. Voici comment fonctionne réellement le revêtement en poudre, étape par étape, et ce qui se passe mal lorsque chaque étape est négligée.
Points clés
- Quatre étapes : prétraitement, application électrostatique, cuisson, puis refroidissement et inspection.
- La poudre est chargée et la pièce mise à la terre, de sorte que le film se forme uniformément et adhère avant la cuisson.
- La cuisson fait fondre puis réticule la poudre en un film thermodurcissable qui ne fondra pas à nouveau.
- La plupart des défaillances proviennent de l'étape un ou de l'étape trois : le prétraitement ou la cuisson.
Comment fonctionne le revêtement en poudre ?
Le revêtement en poudre fonctionne en quatre étapes : le métal est nettoyé et converti, la poudre chargée électriquement est pulvérisée sur la pièce mise à la terre, le chauffage dans l’four fait fondre la poudre et la croise pour former un film thermoset continu, et le revêtement durci est inspecté pour épaisseur, adhésion, brillance et couleur. La plupart des échecs sont traceables à la première ou à la troisième étape.
Les 4 étapes à un coup d’œil
- Étape 1 – Prétraitement : nettoyer et convertir la surface métallique pour que le revêtement puisse se lier
- Étape 2 – Application : pulvérisation de poudre chargée électriquement sur la pièce mise à la terre
- Étape 3 – Cuisson : chauffage de la poudre, puis croisement pour former un film thermoset solide
- Étape 4 – Refroidissement et inspection : vérifier l’épaisseur, l’adhérence, le brillant et la couleur avant l’expédition des pièces
Étape 1 : Prétraitement – Les Fondations Invisible
La poudre ne se lie pas à l’huile, à la rouille ou à la corrosion de broyage, donc chaque partie est d’abord dégraissée, rincée et recouverte d’un revêtement de conversion – phosphate de fer ou de zinc pour l’acier, ou traitement sans chrome pour l’aluminium. Cette couche invisible est ce à quoi le revêtement se lie chimiquement. Lorsque l’adhérence échoue, des bulles apparaissent ou le revêtement s’écaille aux bords quelques semaines plus tard, la cause racine est presque toujours ici, pas dans la poudre elle-même.
Étape 2 : Application – La physique du pulvérisage électrostatique
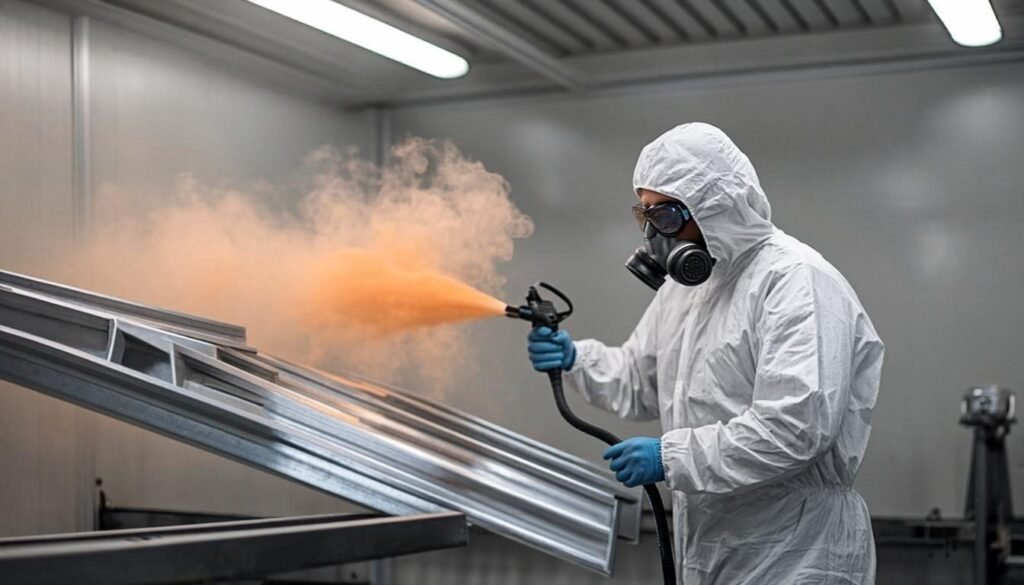
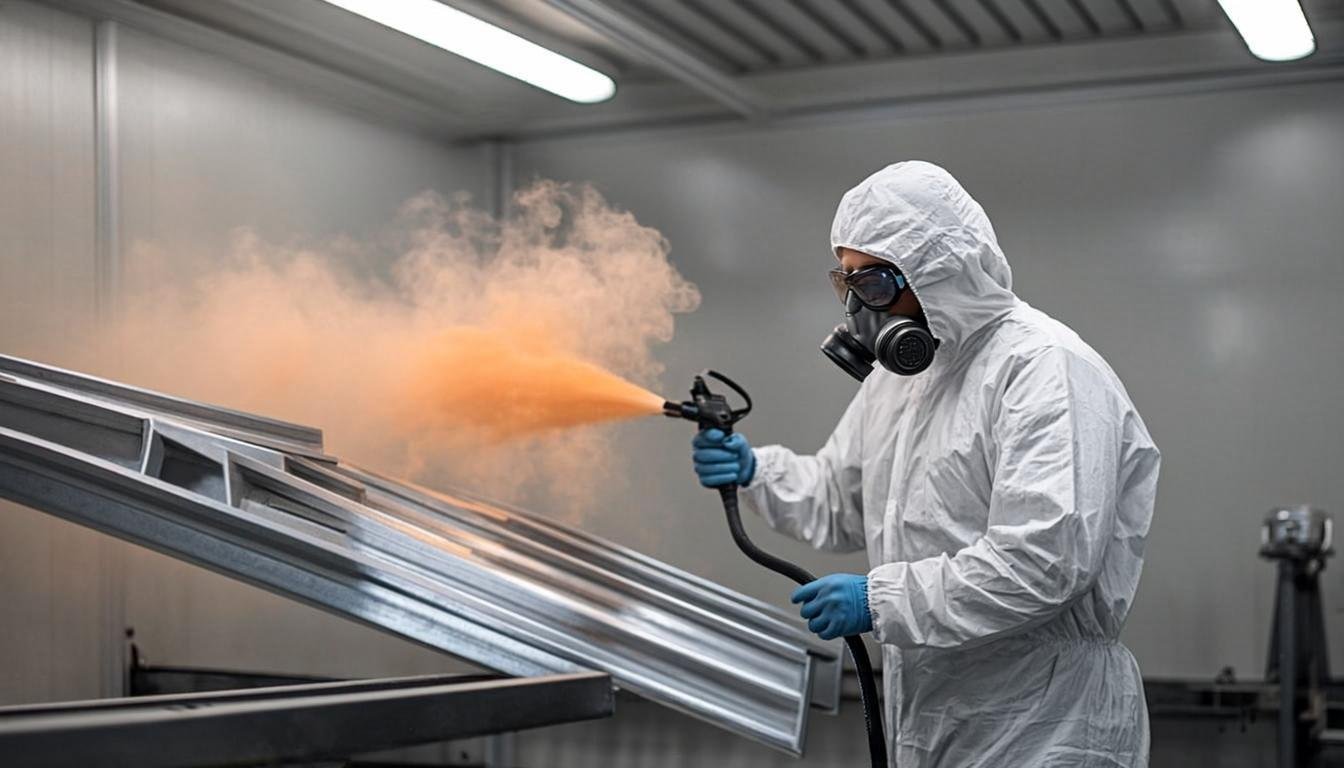
Dans la cabine de pulvérisation électrostatique, les particules de poudre se chargent à haute tension lorsqu’elles quittent le pistolet, tandis que la pièce reste mise à la terre. Les particules chargées sont littéralement attirées par le métal, s’enroulant autour des bords et même recouvrant le côté arrière des profils fins – quelque chose que ne peut pas faire la peinture liquide. Les projections qui manquent la pièce retombent sous forme de poudre sèche et peuvent être collectées et réutilisées, c’est pourquoi les lignes de poudre atteignent une utilisation du matériau supérieure à 90 %. La même physique a un défaut : les recoins profonds se protègent de la charge, effet cage de Faraday, que les opérateurs compensent par la distance du pistolet, le voltage et la technique.
Étape 3 : Cuisson – Où se déroule la chimie thermosettée
Dans le four, la poudre subit deux transformations : d’abord, elle fond et s’étale pour former une pellicule continue et lisse, puis la résine et le durcisseur se croisent chimiquement pour former une seule molécule solide – c’est ce qui la rend un revêtement thermosettant qui ne fond pas à nouveau. Les systèmes de polyester typiques durcissent à une température métallique de 180-200 degrés Celsius pendant 10-20 minutes. Les deux variables importent : un film sous-cuit peut sembler bon mais échoue aux tests d’impact et aux tests de solvant, un film sur-cuit jaunit et devient fragile. C’est à l’étape du four que le revêtement devient soit un fini de dix ans, soit une réclamation de garantie.
Étape 4 : Refroidissement et Inspection – Vérifiez avant l’expédition
Après le durcissement, les pièces sont refroidies et inspectées : épaisseur du film sec par rapport à la spécification, adhésion transversale, brillance par rapport au maître approuvé, et couleur mesurée avec un spectrophotomètre. Les lignes de bonne qualité sont vérifiées pour les premières pièces de chaque lot, pas seulement pour les dernières. C’est à ce stade que vous confirmez que les trois premiers stades ont effectivement fonctionné – et c’est la différence entre un fournisseur qui attrape un problème et un qui le vous envoie.
Thermosoudé vs Thermoplastique : Pourquoi cela importe pour les acheteurs
Preserver tous les marqueurs [[L0]]…[[/L0]] exactement. Préserver les termes techniques, les nombres, les unités, les noms ISO/ASTM. Ne retourner que la traduction. Presque tous les revêtements en poudre industriels aujourd’hui sont thermoséchants : époxy, polyester, hybrides, polyuréthane et systèmes PVDF qui se durcissent chimiquement pour former un film permanent. Les poudres thermoplastiques (comme le nylon ou le PVC) fondent simplement et se solidifient à nouveau – solides et épais, mais ils fondent à nouveau sous la chaleur et se lient mécaniquement plutôt que chimiquement. Lorsqu’un fournisseur dit époxy ou polyester, vous achetez un thermoséchant croisé conçu pour votre sous-couche et votre environnement ; c’est cette chimie, et non la couleur, que vous spécifiez vraiment.
Règle du lien le plus faible
Une ligne de revêtement fonctionne au niveau de sa phase la plus faible. Un poudre parfait sur une prétraitement médiocre continue de s’écailler ; un prétraitement parfait avec un four qui ne atteint jamais la température du métal échoue toujours aux essais de friction avec du méthyl éther de kéton. Lorsque vous auditez un fournisseur ou que vous déboguez une panne, passez par les quatre étapes dans l’ordre – la réponse est généralement à la première étape où quelqu’un a deviné plutôt que mesuré.
Le temps de cure du revêtement en poudre peut varier en fonction de plusieurs facteurs, notamment : 1. **Théorie de la couche** : La épaisseur de la couche de poudre appliquée affecte le temps de cure. Une couche plus épaisse prendra généralement plus de temps à durcir que la couche fine. 2. **Température du four** : La température de cure recommandée pour le revêtement en poudre est généralement comprise entre 180°C et 200°C. Plus la température est élevée, plus le temps de cure est court. 3. **Type de poudre** : Différentes poudres peuvent nécessiter des températures et des durées de cure différentes. 4. **Ventilation** : Une bonne ventilation peut accélérer le processus de cure. 5. **Type de sous-jacent** : Les matériaux de base différents peuvent influencer le temps de cure. En règle générale, voici une estimation des durées de cure : – **Cure à température ambiante** : 7 jours pour atteindre une durabilité complète. – **Cure en four** : Entre 15 et 20 minutes à 200°C. Il est important de suivre les instructions spécifiques du fabricant de la poudre pour obtenir les résultats de durabilité et de résistance souhaités.
Un polyester poudre typique cure en 10-20 minutes à une température métallique de 180-200 degrés Celsius ; les systèmes de cure lente fonctionnent à environ 140-160 degrés. L’horloge commence à courir lorsque la pièce – sa section la plus épaisse – atteint la température, donc le chargement lourd et les charges denses ajoutent des minutes réelles avant même que le chronomètre ne démarre.
Peut-on utiliser le revêtement en poudre à l’extérieur ?
Oui – avec la bonne chimie. Les systèmes en polyester pur, polyester super-durable, polyuréthane et PVDF sont conçus pour résister aux rayonnements UV, tandis que les poudres époxy deviennent blanches et jaunissent à l’extérieur. Pour les pièces extérieures, indiquez le type de résine et demandez des données sur le vieillissement QUV ; utiliser une époxy intérieure sur une pièce extérieure est l’erreur chimique la plus courante commise par les acheteurs.
Pourquoi le revêtement en poudre se décolle-t-il Retour aux Blogsfie presque toujours que le film n’a jamais pris: métal contaminé ou non converti (étape un) ou film sous-cuit (étape trois). Les tests d’adhérence transversale et de frottement avec un solvant révèlent l’étape coupable en quelques minutes. Corrigez l’étape, pas seulement la partie – un revêtement sur la même cause racine pelera à nouveau.
Voyez le processus en œuvre pour vos pièces
Envoyez-nous vos pièces, substrat et environnement de service. Nous vous recommanderons le système approprié – de revêtements en poudre époxy et polyester aux grades extrêmement résistants et PVDF – confirmons la fenêtre de cure pour votre ligne et envoyons des échantillons de panneaux afin que vous puissiez voir les quatre étapes en fonctionnement avant de vous engager pour une commande de production.
Oui, pour traduire le texte que vous avez fourni, j’aurais besoin de savoir le texte exact à traduire. Veuillez fournir le texte que vous souhaitez traduire en français.
Nos ingénieurs peuvent vous aider à choisir le système de revêtement en poudre, la couleur et le fini adaptés à votre projet.