Cómo funciona el recubrimiento en polvo: Las 4 etapas explicadas
El recubrimiento en polvo parece simple a simple vista: esparcir un polvo seco, hornearlo, listo. En realidad, es un proceso de cuatro etapas donde cada una prepara la siguiente – y donde la mayoría de las fallas de recubrimiento que encontrarás se rastrean hasta una etapa específica hecha a la carrera. Aquí está cómo realmente funciona el recubrimiento en polvo, etapa por etapa, y qué sale mal cuando se descuida cada una.
Puntos clave
- Cuatro etapas: pretratamiento, aplicación electrostática, curado y luego enfriamiento e inspección.
- El polvo se carga y la pieza se conecta a tierra, por lo que la película se forma de manera uniforme y se adhiere antes del curado.
- El curado funde y luego entrecruza el polvo en una película termoestable que no se volverá a fundir.
- La mayoría de los fallos se remontan a la etapa uno o a la etapa tres: pretratamiento o curado.
¿Cómo funciona el recubrimiento en polvo?
El recubrimiento en polvo funciona en cuatro etapas: se limpia y recubre el metal en conversión, se espraye polvo cargado electrostáticamente sobre la pieza a tierra, el calor del horno funde y cruza enlaces el polvo en una película termoestable continua, y se inspecciona el recubrimiento curado para espesor, adhesión, brillo y color. La mayoría de las fallas se rastrean hasta la etapa uno o tres.
Las 4 etapas a un vistazo
- Etapa 1 – Pretratamiento: limpiar y convertir la superficie metálica para que el recubrimiento pueda adherirse
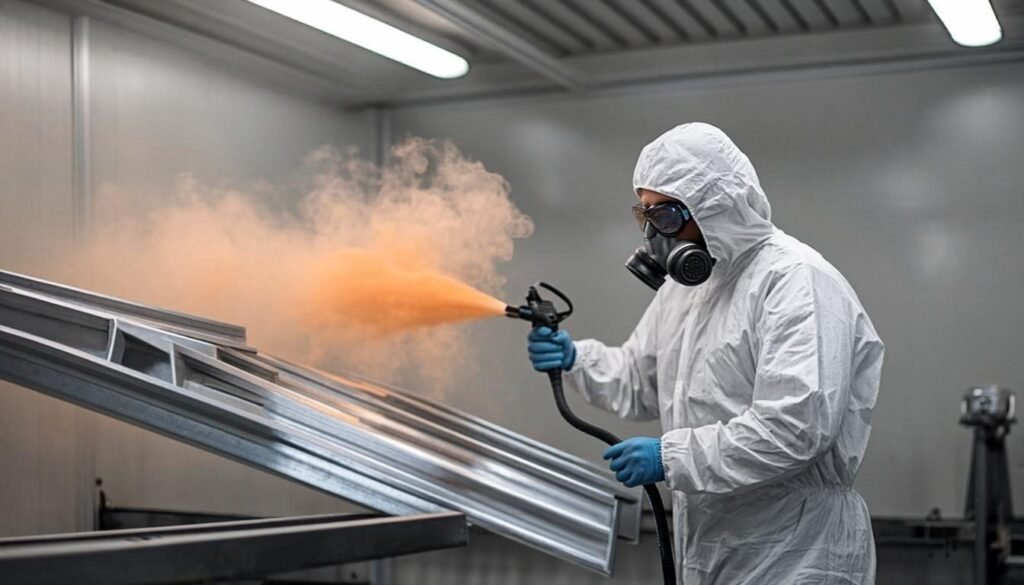
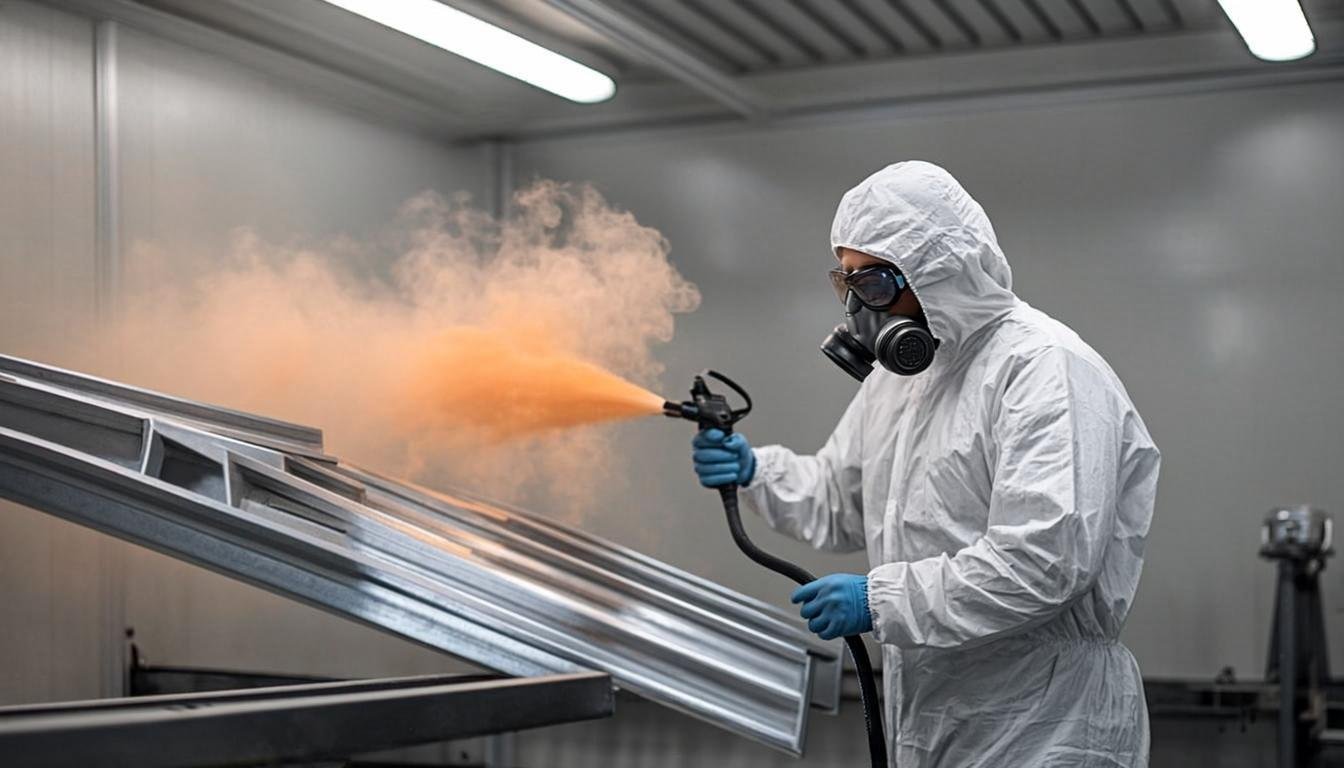
- Etapa 2 – Aplicación: se espraye polvo cargado electrostáticamente sobre la pieza a tierra
- Etapa 3 – Curado: el calor funde el polvo, luego lo cruza en enlaces en una película termoestable sólida
- Etapa 4 – Enfriamiento y inspección: verificar el espesor, la adhesión, el brillo y el color antes de que los componentes se envíen
Etapa 1: Tratamiento previo – La Base que Nadie Ve
El polvo no se adherirá al aceite, la óxida o la escama de molino, por lo que cada parte se desgrasa primero, se enjuaga y se aplica un revestimiento de conversión: fosfato de hierro o zinc para el acero, o un tratamiento libre de cromo para el aluminio. Esta capa invisible es a lo que se adhiere químicamente el revestimiento. Cuando la adhesión falla, aparecen ampollas o el revestimiento se despega en los bordes semanas después, la causa raíz es casi siempre aquí, no en el polvo en sí.
Etapa 2: Aplicación – La Física del Espray Electrostático
En el tanque de pulverización electrostática, las partículas de polvo adquieren una carga de alta voltaje al salir del pistola, mientras que la pieza se mantiene a tierra. Las partículas cargadas son literalmente atraídas hacia el metal, envolviendo los bordes e incluso recubriendo el lado posterior de perfiles delgados – algo que no puede hacer la pintura líquida. El sobrepintado que no alcanza la pieza cae como polvo seco y puede ser recolectado y reutilizado, por lo que las líneas de polvo alcanzan una utilización de material superior al 90%. La misma física tiene una debilidad: las hendiduras profundas se protegen de la carga, el efecto de la jaula de Faraday, que los operadores compensan con la distancia del pistola, el voltaje y la técnica.
Etapa 3: Curado – Donde ocurre la Química Termoestable
En el horno, el polvo pasa por dos transformaciones: primero se derrite y fluye formando una película continua y lisa, luego la resina y el endurecedor se cruzan químicamente en una única molécula sólida – esto es lo que lo hace un revestimiento termoestable que no se volverá a fundir. Los sistemas de poliéster típicos curan a una temperatura de metal de 180-200 grados Celsius durante 10-20 minutos. Ambas variables importan: una película no curada puede parecer buena, pero falla en las pruebas de impacto y solvente, mientras que una película sobrecocida amarillea y se vuelve frágil. La etapa del horno es donde un revestimiento se convierte en un acabado de diez años o en una reclamación de garantía.
Etapa 4: Enfriamiento y Inspección – Pruebe antes de enviar
Después del curado, las piezas se enfriarán y se inspeccionarán: espesor de la película seca en comparación con la especificación, adhesión transversal, brillo en comparación con el maestro aprobado y el color medido con un espectrofotómetro. Las líneas buenas se verifican en las primeras piezas de cada lote, no solo en las últimas. En esta etapa es donde confirmas que los primeros tres estadios realmente funcionaron – y es la diferencia entre un proveedor que detecta un problema y uno que lo envía a ti.
Termoestable vs. Termoplástico: Por qué importa para los compradores
Casi todos los recubrimientos en polvo industriales hoy en día son termoestables: epoxi, poliéster, híbrido, poliuretano y sistemas PVDF que curan químicamente en una película permanente. Los polvos termoplásticos (como el nailon o el PVC) simplemente se funden y re-solidifican; duros y gruesos, pero se funden nuevamente bajo calor y se unen mecánicamente en lugar de químicamente. Cuando un proveedor dice epoxi o poliéster, estás comprando un termoestable entrelazado diseñado para tu sustrato y entorno; esa química, no el color, es lo que realmente estás especificando.
La Regla del Vínculo Más Débil
Una línea de recubrimiento funciona al nivel de su etapa más débil. Un polvo perfecto sobre un tratamiento previo deficiente aún se despega; un tratamiento previo perfecto con un horno que nunca alcanza la temperatura del metal aún falla en las pruebas de frote con MEK. Cuando realiza una auditoría a un proveedor o investiga una falla, recorra las cuatro etapas en orden; la respuesta suele estar en la primera etapa donde alguien supuso en lugar de medir.
¿Cuánto tiempo tarda en curarse el recubrimiento en polvo?
Un polvo de poliéster típico se cura en 10-20 minutos a una temperatura de metal de 180-200 grados Celsius; los sistemas de curado bajo se operan aproximadamente a 140-160 grados. El reloj comienza cuando la pieza – su sección más gruesa – alcanza la temperatura, por lo que el almacenamiento pesado y las cargas densas añaden minutos reales antes de que el cronómetro debería comenzar.
¿Puede usarse el recubrimiento en polvo al aire libre?
Sí – con la química adecuada. Los sistemas de poliéster puro, poliéster super-resistente, poliuretano y PVDF están diseñados para exposición a UV, mientras que los polvo epóxi se decoloran y amarillean al aire libre. Para partes al aire libre, nombe la resina y solicite los datos de envejecimiento en QUV; usar un epóxi para interiores en una parte exterior es el error químico más común que cometen los compradores.
¿Por qué el recubrimiento en polvo se despega o se deshace en escamas?
El desgaste casi siempre significa que la película nunca se unió: metal contaminado o no convertido (etapa uno) o una película no curada adecuadamente (etapa tres). Las pruebas de adhesión transversal y de frote con solvente revelan la etapa culpable en minutos. Arregle la etapa, no solo la parte – una recubrimiento sobre la misma causa raíz se desgastará nuevamente.
Ver el proceso funcionando para sus piezas
Envíenos sus piezas, su sustrato y su entorno de servicio. Le recomendaremos el sistema adecuado, desde recubrimientos en polvo de epoxi y poliéster hasta grados super-resistentes y PVDF – confirmaremos la ventana de curado para su línea y enviaremos paneles de muestra para que pueda ver todas las cuatro etapas en funcionamiento antes de comprometerse con una orden de producción.
¿Necesita más información?
Nuestros ingenieros pueden ayudarte a elegir el sistema de recubrimiento en polvo, el color y el acabado adecuados para tu proyecto.