Wie Pulverbeschichtung funktioniert: Die 4 Phasen erklärt
Pulverbeschichtung scheint von außen einfach zu sein: trockenes Pulver aufsprühen, backen, fertig. Tatsächlich ist es ein vierstufiger Prozess, bei dem jede Phase die nächste vorbereitet – und bei dem die meisten Beschichtungsfehler, die Sie je erleben werden, auf eine bestimmte Phase zurückzuführen sind, die eilig erledigt wurde. Hier ist, wie Pulverbeschichtung tatsächlich schrittweise funktioniert und was passiert, wenn jede Phase vernachlässigt wird.
Die wichtigsten Punkte
- Vier Phasen: Vorbehandlung, elektrostatische Applikation, Aushärtung, anschließend Abkühlung und Prüfung.
- Das Pulver wird aufgeladen und das Bauteil geerdet, sodass sich der Film gleichmäßig aufbaut und vor dem Aushärten haftet.
- Beim Aushärten schmilzt das Pulver und vernetzt sich zu einem Duroplast-Film, der nicht erneut schmilzt.
- Die meisten Fehler lassen sich auf Phase eins oder Phase drei zurückführen: Vorbehandlung oder Aushärtung.
Wie funktioniert Pulverbeschichtung?
Pulverbeschichtung funktioniert in vier Stufen: Das Metall wird gereinigt und mit einer Überzugsschicht versehen, elektrostatisch geladenes Pulver wird auf das接地teil gesprüht, Ofenhitze schmilzt das Pulver und verknüpft es zu einem kontinuierlichen thermoplastischen Film, und die ausgehärtete Beschichtung wird auf Dicke, Haftfestigkeit, Glanz und Farbe überprüft. Die meisten Fehler lassen sich auf Phase eins oder drei zurückführen.
Die vier Phasen auf einen Blick
- Phase 1 – Vorbehandlung: Reinigung und Konvertierung der Metalloberfläche, damit die Beschichtung haften kann
- Phase 2 – Anwendung: elektrostatisch geladenes Pulver wird auf das接地teil gesprüht
- Phase 3 – Aushärten: Hitze schmilzt das Pulver, verknüpft es dann zu einem festen thermoplastischen Film
- Stufe 4 – Kühlung und Inspektion: Überprüfen Sie Dicke, Haftfestigkeit, Glanz und Farbe, bevor die Teile versendet werden
Stufe 1: Vorbehandlung – Das Fundament, das niemand sieht
Das Pulver haftet nicht an Öl, Rost oder Schmirgelpapier, daher wird jedes Teil zunächst entfettet, gewaschen und mit einem Umwandlungslack beschichtet – Eisen- oder Zinkphosphat für Stahl oder ein chromfreies Verfahren für Aluminium. Diese unsichtbare Schicht ist das, an das sich die Lackierung chemisch bindet. Wenn die Haftung fehlschlägt, treten Blasen auf oder der Lack löst sich nach Wochen an den Kanten ab, ist die Ursache fast immer hier, nicht im Pulver selbst.
Stufe 2: Anwendung – Die Physik des elektrostatischen Sprühvorgangs
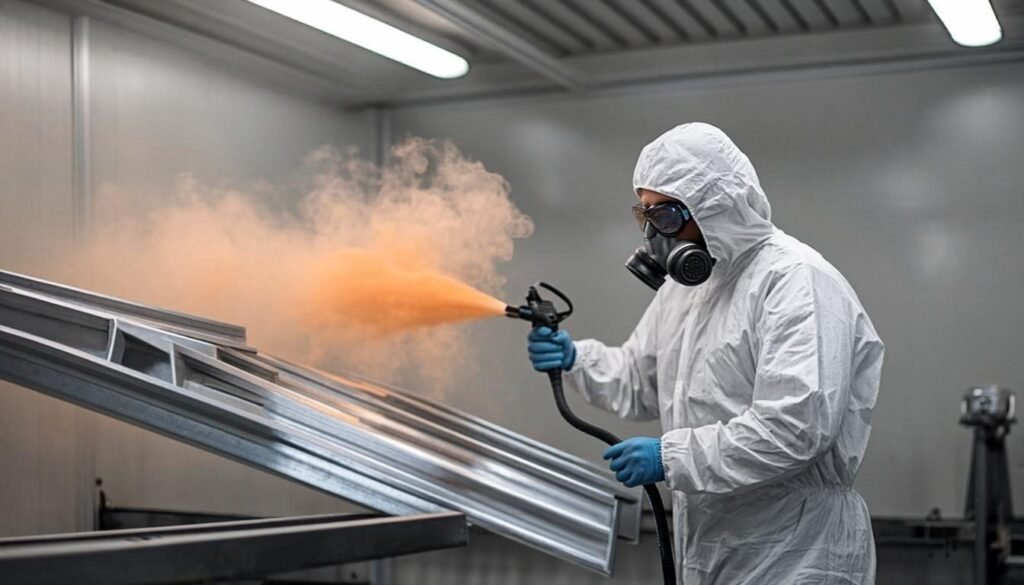
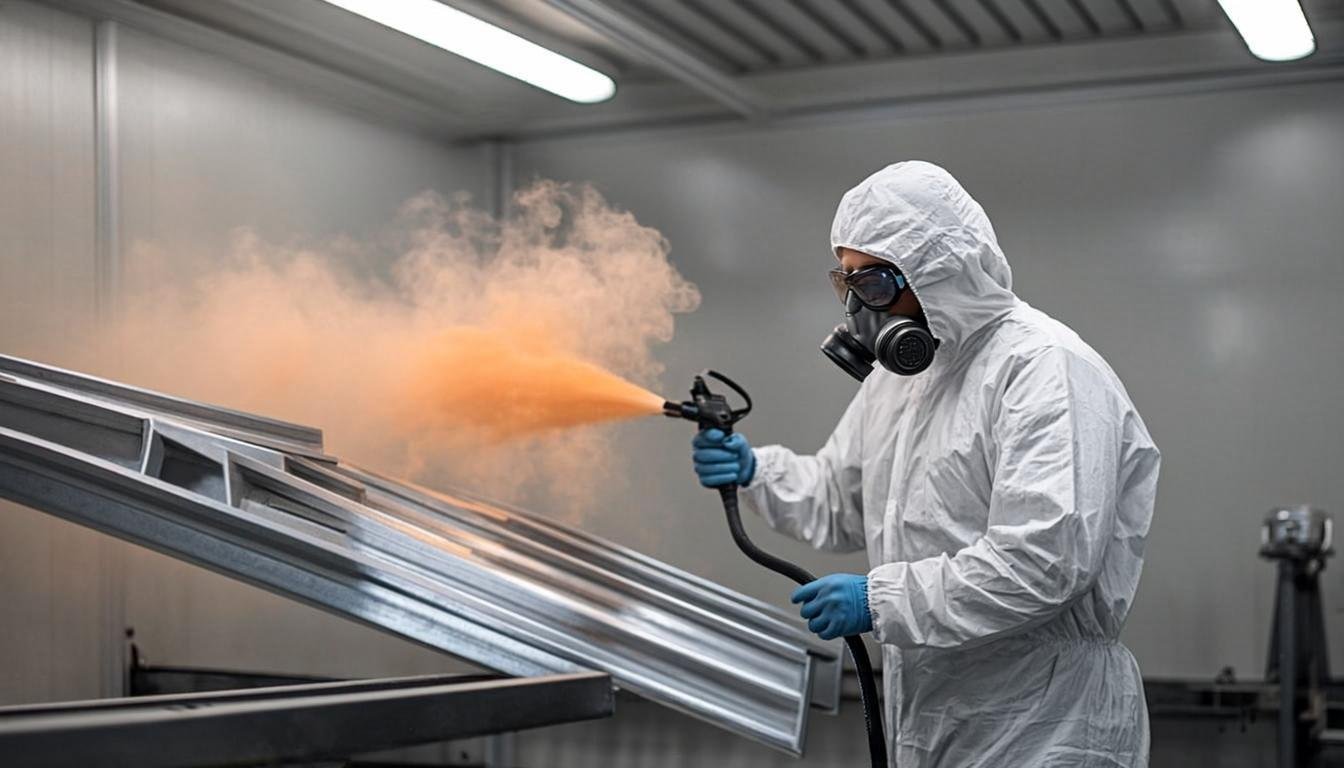
In der elektrostatischen Sprühkabine nehmen die Pulverpartikel eine Hochspannungsladung auf, wenn sie das Pistolenrohr verlassen, während das Teil Erde bleibt. Geladene Teilchen werden buchstäblich vom Metall angezogen, wickeln sich um Kanten und können sogar die Rückseite dünner Profile beschichten – etwas, das flüssige Farbe nicht kann. Überschuss, der das Teil verfehlt, fällt als trockener Pulver und kann gesammelt und wiederverwendet werden, weshalb Pulverstränge eine Materialausbeute von über 90% erreichen. Diese Physik hat einen Schwachpunkt: Tiefenvertiefungen schützen sich vor der Ladung, das Faraday-Käfig-Effekt, den die Bediener durch Pistolenabstand, Spannung und Technik ausgleichen.
Stufe 3: Aushärten – Wo die Thermosetting-Chemie stattfindet
Im Ofen durchläuft das Pulver zwei Transformationen: Zunächst schmilzt es und fließt in eine glatte, kontinuierliche Schicht, dann verknüpfen sich Harz und Härter chemisch zu einer einzigen festen Molekülkette – das macht es zu einem thermisch festen Lack, der nicht mehr schmilzt. Typische Polyester-Systeme härten bei einer Metertemperatur von 180-200 Grad Celsius für 10-20 Minuten aus. Beide Variablen sind wichtig: Ein untergeheiztes Filmmuster sieht gut aus, aber es fails den Stoß- und Lösungsmitteltest, ein überbackenes Filmmuster verfärbt sich gelb und wird spröde. Der Ofenabschnitt ist der Punkt, an dem ein Lack entweder zu einer zehnjährigen Oberfläche wird oder zu einem Garantieanspruch.
Stufe 4: Kühlung und Inspektion – Überprüfen Sie es, bevor es versendet wird
Nach der Aushärtung werden die Teile abgekühlt und überprüft: Trockenschichtdicke gemäß Spezifikation, Querschnittsadhäsion, Glanz im Vergleich zum genehmigten Muster und Farbe mit einem Spektrorphotometer gemessen. Gute Linien überprüfen nicht nur die letzten Teile jeder Charge, sondern die ersten Teile jeder Charge. In diesem Stadium bestätigen Sie, dass die ersten drei Stufen tatsächlich funktioniert haben – und das ist der Unterschied zwischen einem Lieferanten, der ein Problem erkennt, und einem, der es Ihnen schickt.
Thermoset vs. Thermoplast: Warum es für Käufer wichtig ist
Fast alle industriellen Pulverlacke heute sind thermisch fest: Epoxidharz, Polyester, Hybrid, Polyurethan- und PVDF-Systeme, die chemisch zu einem dauerhaften Film härten. Thermoplastische Pulver (wie Nylon oder PVC) schmelzen einfach und verfestigen sich wieder – stark und dick, aber sie schmelzen unter Hitze wieder und verbinden sich mechanisch anstatt chemisch. Wenn ein Lieferant Epoxid oder Polyester sagt, kaufen Sie ein kříženě vázaný thermisch festes Material, das für Ihren Träger und Ihre Umgebung konzipiert ist; diese Chemie, nicht die Farbe, ist das, was Sie wirklich spezifizieren.
Die Regel des Schwächsten Glieds
Eine Lackieranlage arbeitet auf dem Niveau ihrer schwächsten Stufe. Ein perfektes Pulver über einer schlechten Vorbehandlung blättert trotzdem ab; eine perfekte Vorbehandlung mit einem Ofen, der niemals die Metaltemperatur erreicht, scheitert trotzdem bei MEK-Reibtests. Wenn Sie einen Lieferanten auditieren oder einen Ausfall beheben, durchlaufen Sie die vier Stufen in dieser Reihenfolge – die Antwort liegt in der Regel im ersten Schritt, wo jemanden anstatt zu messen geschätzt hat.
Wie lange dauert es, bis Pulverbeschichtung aushärten?
Ein typischer Polyester-Pulverharz härmt in 10-20 Minuten bei einer Metertemperatur von 180-200 Grad Celsius aus; niedrig-härtende Systeme laufen bei etwa 140-160 Grad. Der Zeitmesser startet, wenn das Teil – sein dickstes Segment – die Temperatur erreicht, daher addieren schwere Regale und dichte Lasten wirklich Minuten hinzu, bevor der Timer überhaupt starten sollte.
Kann Pulverbeschichtung im Freien verwendet werden?
Ja – mit der richtigen Chemie. Reines Polyester, hochbeständiges Polyester, Polyurethan und PVDF-Systeme sind für UV-Exposition konzipiert, während Epoxidpulver außen abblättern und gelb werden. Für Außenkomponenten nennen Sie das Harz und fragen Sie nach QUV-Klimaverweilungsdaten; ein Epoxid für Innen auf einer Außenkomponente ist der häufigste chemische Fehler, den Käufer begehen.
Warum löst sich Pulverbeschichtung ab oder schält sich ab? 1. **Unzureichende Vorbehandlung der Oberfläche**: Wenn die Oberfläche nicht ordnungsgemäß vorbereitet wird, kann Pulverbeschichtung nicht fest haften. Dies kann durch unzureichende Reinigung, nicht genügend Entfettung oder nicht ausreichende mechanische Bearbeitung verursacht werden. 2. **Falsche Pulverkonsistenz oder -temperatur**: Pulver, das nicht die richtige Konsistenz hat oder bei falschen Temperaturen verarbeitet wird, kann nicht ordnungsgemäß polymerisieren und löst sich daher ab. 3. **Falsche Lackierbedingungen**: Wenn die Lackierbedingungen (z.B. Temperatur, Luftfeuchtigkeit, Luftströmung) nicht korrekt sind, kann die Pulverbeschichtung nicht gleichmäßig verteilt oder fest haften. 4. **Chemische Attacken**: Säurehaltige oder basische Substanzen können die Pulverbeschichtung angreifen und sie auflösen. 5. **Mechanische Belastung**: Starker mechanischer Stress, wie Stoßbelastungen oder Reibung, kann die Pulverbeschichtung beschädigen und sie zum Abblättern bringen. 6. **Falsche Pulverbeschichtungsmaterialien**: Die Verwendung von Pulverbeschichtungen, die nicht für die Anwendung geeignet sind, kann zu Problemen führen. 7. **Unzureichende Aushärtung**: Wenn die Pulverbeschichtung nicht ausreichend aushärten kann, kann sie sich lösen. 8. **Falsche Lagerung und Transport**: Ungeeignete Lagerungs- und Transportbedingungen können die Pulverbeschichtung beschädigen. Diese Faktoren können alle zu einem Abblättern oder Abschälen der Pulverbeschichtung führen. Es ist wichtig, alle Schritte der PulverbeschiZurück zu BlogsZurück zu BlogsfontSize”:”17px”}}} –>
Peeling bedeutet fast immer, dass die Folie nie gebunden hat: kontaminiertes oder nicht umgewandeltes Metall (Stufe eins) oder eine nicht ausreichend ausgehärtete Folie (Stufe drei). Quer durchtrennte Haftfestigkeitstests und Lösungsmittelabriebprüfungen decken innerhalb weniger Minuten die schuldige Stufe auf. Beheben Sie die Stufe, nicht nur den Teil – eine Überlackierung über die gleiche Ursache wird erneut abschaben.
Sehen Sie den Prozess bei Ihren Teilen im Ablauf
Senden Sie uns Ihre Teile, Substrate und den Serviceumgebung. Wir empfehlen das richtige System – von Epoxy- und Polyesterpulverbeschichtungen über besonders widerstandsfähige und PVDF-Klassen hinweg – bestätigen das Aushärtungsfenster für Ihre Linie und schicken Musterplatten, damit Sie alle vier Stufen sehen können, bevor Sie eine Produktionsbestellung erteilen.
Bitte geben Sie den Text an, den Sie übersetzen möchten, damit ich Ihnen helfen kann.
Unsere Ingenieure können Ihnen helfen, das richtige Pulverbeschichtungs-System, die Farbe und das Finish für Ihr Projekt auszuwählen.
Freie Untersuchung