كيف يعمل طلاء البودرة: مراحل الـ 4 الموضحة
يبدو طلاء البودرة بسيطًا من الخارج: رش بودرة جافة، طليها، انتهى. في الواقع، إنه عملية تتكون من أربع مراحل حيث يعد كل مرحلة تحضيرًا للمرحلة التالية – حيث يعود معظم فشل الطلاء الذي ستواجهه إلى مرحلة معينة تم تنفيذها بسرعة. إليك كيف يعمل طلاء البودرة فعليًا، مرحلة بعد أخرى، وما يحدث عندما يتم تجاهل كل منها.
النقاط الرئيسية
- أربع مراحل: المعالجة المسبقة، التطبيق الكهربائي الساكن، التصلب، ثم التبريد والفحص.
- تُشحن البودرة ويُوصّل الجزء بالأرضي، لذا يتكون الفيلم بشكل متساوٍ ويلتصق قبل التصلب.
- يذيب التصلب البودرة ثم يربطها بشكل متشابك في فيلم حراري ثابت لن يعاود الانصهار.
- يعود معظم الفشل إلى المرحلة الأولى أو الثالثة: المعالجة المسبقة أو التصلب.
كيف يعمل طلاء البودرة؟
يعمل طلاء البودرة في أربع مراحل: تنظيف وتحويل المعدن، رش بودرة مولدة للشحن الكهربائي على الجزء الأرضي، تسخين الفرن يذوب البودرة ويربطها لتكون في فيلم حراري ثابت متسلسل، وتحقق من سمك الطلاء، الالتصاق، البريق واللون. يعود معظم الفشل إلى المرحلة الأولى أو الثالثة.
مراحل الـ 4 على الرؤوس
- المرحلة 1 – التحضير المسبق: تنظيف وتحويل سطح المعدن ليتسنى للطلاء الالتصاق
- المرحلة 2 – التطبيق: رش بودرة مولدة للشحن الكهربائي على الجزء الأرضي
- المرحلة 3 – التشقق: تسخين البودرة، ثم ربطها لتكون في فيلم حراري صلب
- مرحلة 4 – التبريد والفحص: تأكد من السماكة، اللصق، اللمعان واللون قبل شحن الأجزاء
مرحلة 1: المعالجة المسبقة – الأساس الذي لا يرى أحد
الرمل لن يلصق بالزيت، أو الصدأ أو القشرة المعدنية، لذا يتم تنظيف كل جزء أولاً من الزيت، وغسيله وتقديم طبقة تحويلية – فوسفات الحديد أو الزنك للمعادن، أو معالجة خالية من النحاس للالومنيوم. هذه الطبقة غير المرئية هي ما يلصق الطبقة الكيميائية إليه. عندما فشل الالتصاق، يظهر التهاب الجلد أو تساقط الطبقة في الجوانب بعد أسابيع، السبب الجذري هو تقريباً دائمًا هنا، وليس في الرمل نفسه.
مرحلة 2: التطبيق – فيزياء رذاذ الكهرباء الكونية
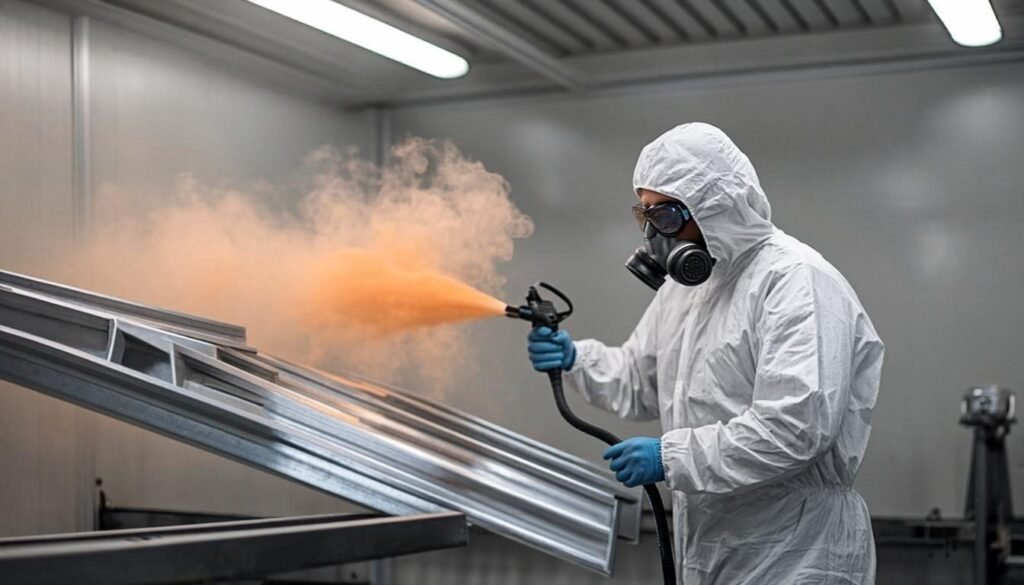
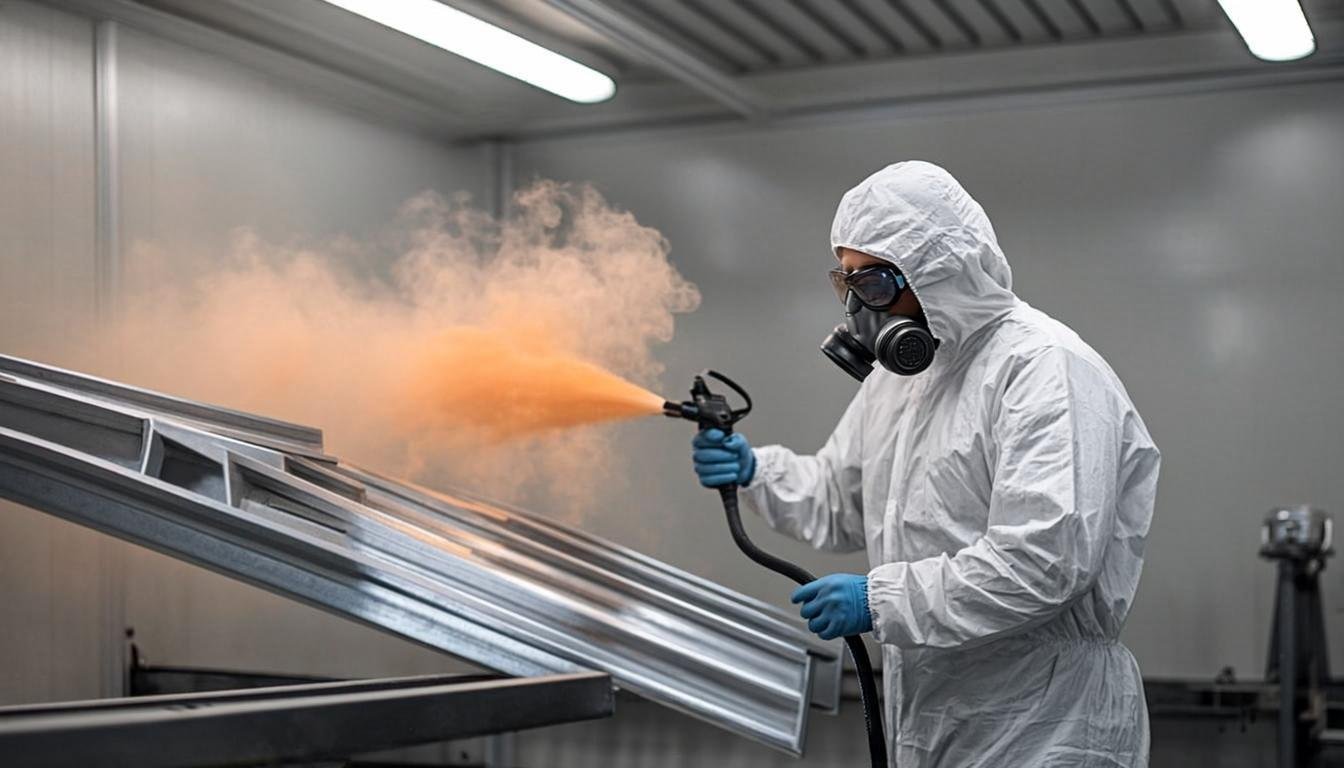
في مكبس الرش الكهربائي الكهربائي، تحصل جسيمات الرمل على شحنة عالية الكثافة عند مغادرتها المسدس، بينما يبقى الجزء موصلاً أرضياً. تنجذب الجسيمات المحملة بالشحنة إلى المعدن، وتلتف حول الحواف حتى تغطي الجانب الخلفي للشفرات الرقيقة – وهو شيء لا يمكن للطلاء السائل القيام به. يسقط الرش الزائد الذي يفوت الجزء كرمل جاف يمكن جمعه وإعادة استخدامه، لذا تصل خطوط الرمل إلى استهلاك المواد فوق 90%. لهذه الفيزياء نقطة ضعف واحدة: تغطي التجاويف نفسها بالشحنة، تأثير قفص فاريدي، والذي يعوض عنه المدراء عن طريق تغيير مسافة المسدس، الجهد والطريقة.
مرحلة 3: التجفيف – حيث تحدث الكيمياء الحرارية الثابتة
في الفرن، يمر المسحوق بتحولين: أولاً يُصبح مذابًا ويصبح فيلمًا سلسًا ومتواصلًا، ثم يُقوم الراتنج والمحكم الكيميائي بالتداخل لتكوين جزيء واحد صلب – هذا ما يجعله طلاء حراريًا ثابتًا لا يمكن له الذوبان مرة أخرى. نظام البوليستر النموذجي يُجفف عند درجة حرارة 180-200 درجة مئوية لمدة 10-20 دقيقة. كلا العوامل مهمان: يبدو الفيلم غير المُجفف جيدًا ولكنه يفشل في اختبارات التأثير والمحلول، يصبح الفيلم المُطهي الزائد أصفرًا ويصبح هشًا. مرحلة الفرن هي حيث يصبح الطلاء نهاية دائمة مدة عشر سنوات أو دعوى ضمان.
مرحلة 4: التبريد والفحص – قدم الدليل قبل الشحن
بعد التشقيع، يتم تبريد المكونات وتحديدها: سمك الفيلم الجاف مقارنة بالمواصفة، تماسك الشق العرضي، اللمعان مقارنة بالمستودع المعتمد، واللون يتم قياسه باستخدام جهاز قياس الألوان. تأكد من خطوط الجودة من أجزاء البداية لكل دورة، وليس فقط الأجزاء الأخيرة. هذا المرحلة هي حيث تؤكد أن المراحل الثلاث الأولى قد عملت بالفعل – وهي الفرق بين المورد الذي يلتقط المشكلة والمورد الذي يرسلها لك.
المعززات الحرارية مقابل المواد الحرارية القابلة للانصهار: لماذا يهم المستهلكون
معظم طلاء الأنابيب الصناعي اليوم هو حراري متصلب: الأكريليك، البوليستر، الهجين، البوليوريثان و أنظمة PVDF التي تتميز بالتحلل الكيميائي إلى فيلم دائم. طلاءات حرارية (مثل نايلون أو بوليفينيل كلوريد) تذوب وتتجمد مجدداً – قوية وسميكة، لكنها تذوب تحت الحرارة وتتصلب ميكانيكياً بدلاً من الكيمياء. عندما يقول المورد أكريليك أو بوليستر، فإنك تشتري حراري متصلب متشابك مهندس خصيصاً للسطح الخاص بك والبيئة المحيطة؛ تلك الكيمياء وليس اللون هي ما تُحدده حقاً.
قاعدة الأنثى الأضعف
يؤدي خط التغطية إلى مستوى أضعف مرحلته. تغطية رملية مثالية فوق معالجة مسبقة سيئة تزال بالعزلة؛ معالجة مسبقة مثالية باستخدام فرن لا يصل إلى درجة حرارة المعدن يفشل في اختبار التشقق بالميثانول. عند مراجعة مورد أو معالجة مشكلة الفشل، اتبع المراحل الأربعة في ترتيبها – العادة تكون الإجابة في المرحلة الأولى حيث توقع أحدهم بدلاً من القياس.
مدة تعقيم طلاء البودرة؟
يُعالج بوليستر العادي في 10-20 دقيقة عند درجة حرارة 180-200 درجة مئوية للمعادن؛ تُشغل الأنظمة المنخفضة التسخين عند حوالي 140-160 درجة. تبدأ الساعة عندما يصل الجزء – أسمك الأكبر – إلى درجة الحرارة، لذا تضيف الأرفف الثقيلة والحمولات الكثيفة دقائق حقيقية قبل حتى بدء闹اع الزمن.
هل يمكن استخدام طلاء البودرة في الهواء الطلق؟
نعم – بوجود الكيمياء الصحيحة. أنظمة البوليستر النقي، البوليستر الشديد التحمل، البوليوريثان وPVDF مهندسة للتعامل مع التعرض لأشعة الشمس، بينما تكون ألواح الاكريليك صفراء وذابلة خارجاً. للقطع الخارجية، اسم الراتنج وسأل عن بيانات التحمل الجوية لـ QUV؛ استخدام إيبوكسي داخلي على قطعة خارجية هو أكثر الأخطاء الكيميائية شائعة ارتكابها من قبل المشترين.
لماذا يفكك أو يتحلل طلاء البودرة؟
يُعني تقريباً التشقق أن الفيلم لم يُلصق أبدًا: معدن ملوث أو لم يتم تحويله (مرحلة واحدة) أو فيلم غير مطبق بشكل كافٍ (مرحلة ثلاثة). اختبارات الالتصاق العرضي والتمشيط بالمذيئب تكشف عن المرحلة المذنبة في دقائق. عالج المرحلة وليس فقط الجزء – سيتشقق مرة أخرى إذا تم تغطية السبب الجذري نفسه.
شاهد عملية العمل لأجزائك
أرسل لنا قطعك، السوبسترات، وبيئة الخدمة. سنقترح النظام المناسب – من طلاءات الأكريليك والبوليستر الصبغية بالرش حتى الفئات القوية والPVDF – نؤكد نافذة التعالج لمجرك، ونرسل عينات من اللوحات حتى يمكنك رؤية جميع المراحل الأربعة تعمل قبل أن تتخذ قراراً بطلب الإنتاج.
بالإضافة إلى ما تم ذكره، يرجى توفير النص الذي ترغب في ترجمته إلى اللغة العربية.
يمكن لمهندسينا مساعدتك في اختيار نظام طلاء بالبودرة، اللون والنهاية المناسبة لمشروعك.