Tingkat Kilap Dijelaskan: Dari Matte ke Mirror
Kilap adalah hal pertama yang orang perhatikan pada produk berlapis dan hal terakhir yang didefinisikan dengan hati-hati oleh sebagian besar spesifikasi. Secara teknis ini adalah pengukuran cahaya yang dipantulkan, biasanya diambil pada sudut 60 derajat; secara praktis ini adalah perbedaan antara bingkai matte premium dan peralatan mirror. Memahami apa yang mendorong kilap — dan apa yang mengubahnya — menjaga produk Anda tetap terlihat persis seperti dirancang, batch demi batch.
Poin utama
- Kilap diukur dalam satuan kilap pada 60 derajat sebagai standar, dengan 20 atau 85 derajat untuk hasil akhir ekstrem.
- Rentang tipikal: matte 10-30 GU, satin 30-50 GU, semi-gloss 50-70 GU, high-gloss di atas 80 GU.
- Tekstur, curing, ketebalan film, dan substrat semuanya mengubah pembacaan, sehingga kilap harus ditentukan sebagai rentang dengan sudut.
- Matte menyembunyikan tanda dan orange peel; high-gloss memberikan warna terdalam tetapi menunjukkan setiap cacat.
Cara Kilap Diukur
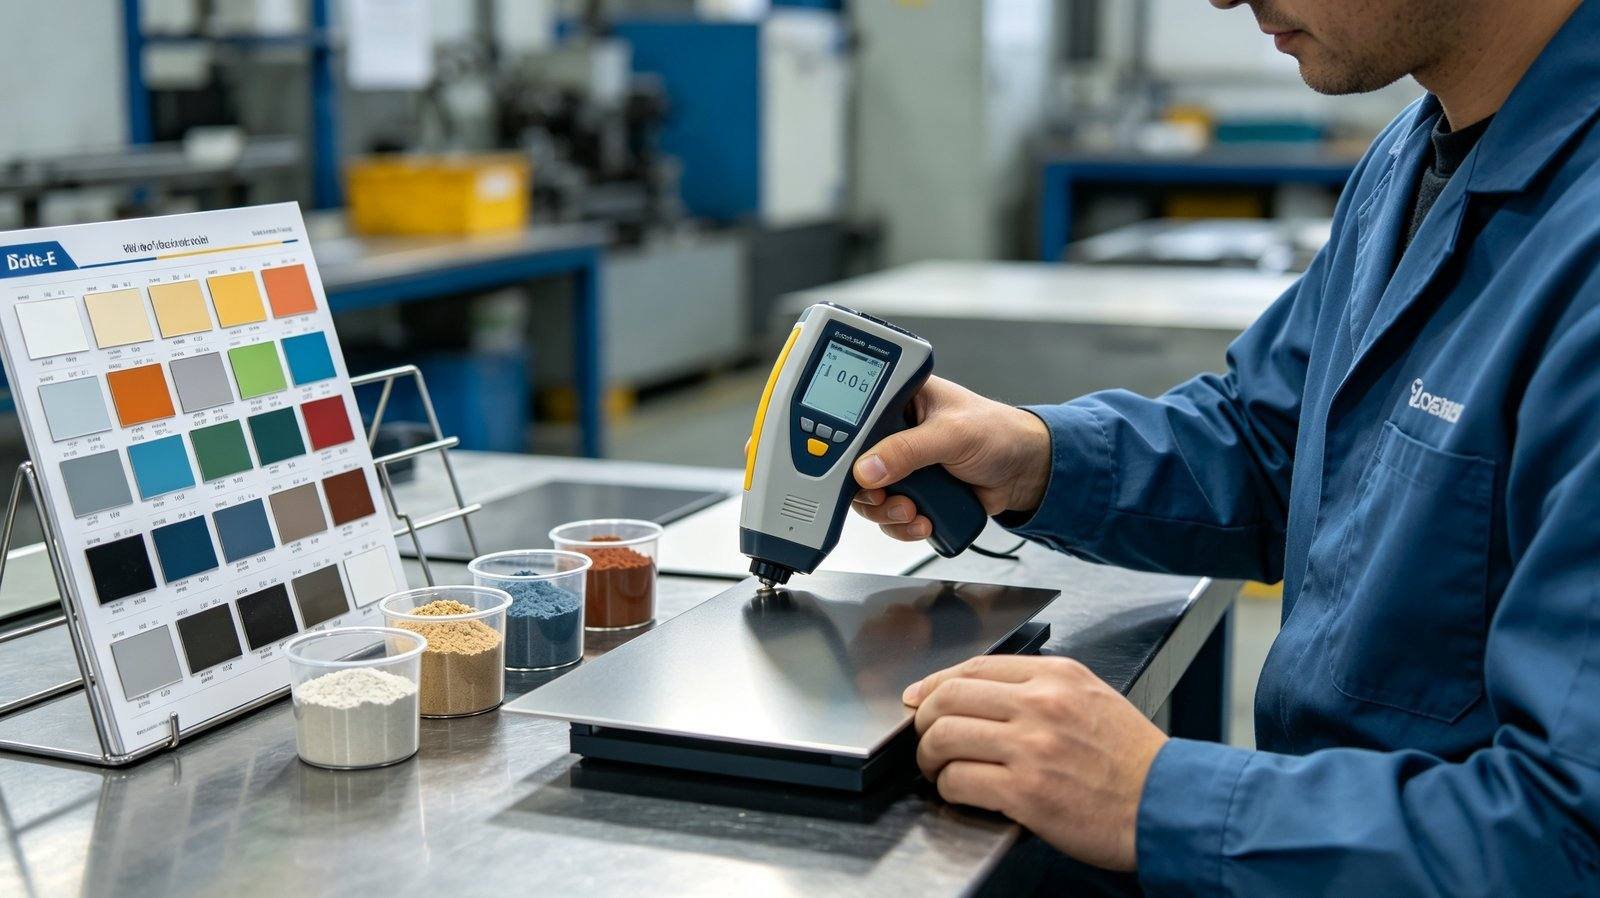
Alat pengukur kilap menyorotkan cahaya ke permukaan dan mengukur berapa banyak yang dipantulkan pada sudut tertentu — 20, 60, dan 85 derajat. Geometri 60 derajat adalah pembacaan standar; 20 derajat digunakan untuk hasil akhir sangat mengkilap di mana pembacaan 60 derajat jenuh, dan 85 derajat untuk hasil akhir sangat matte yang kontrasnya rendah. Hasil dilaporkan dalam unit kilap (GU), dan sudut pengukuran harus disebutkan bersama angkanya.
Seperti Apa Tingkat Umum Itu
- Matte: sekitar 10-30 GU — lembut, refleksi rendah, menyembunyikan ketidaksempurnaan permukaan
- Satin: sekitar 30-50 GU — kompromi industri paling umum
- Semi-gloss: sekitar 50-70 GU — lebih reflektif, tetap memaafkan bekas
- High-gloss: di atas 80 GU — warna dalam dan jenuh, tetapi setiap goresan dan cacat terlihat
Apa yang Mengubah Kilap Selama Produksi
- Tekstur: bubuk bertekstur menyebarkan cahaya, jadi hasil akhir bertekstur terbaca lebih rendah kilapnya daripada kembaran halusnya
- Pengerasan: pengerasan kurang dapat membuat film tampak kusam; oven berlebih dapat menurunkan kilap dan menguningkan warna terang
- Ketebalan film: film tipis dapat menunjukkan kekasaran substrat yang menurunkan kilap yang dirasakan
- Substrat: profil blast kasar dan permukaan cor menyebarkan cahaya dan mengurangi kilap
Matte: Pilihan Desain dengan Trade-off
Hasil akhir matte menyembunyikan sidik jari, goresan kecil, dan kulit jeruk, itulah mengapa mereka mendominasi produk arsitektural dan konsumen. Trade-offnya adalah daya tutup: permukaan matte menyebarkan cahaya dan dapat membuat warna terlihat lebih terang dan rata, serta kurang memaafkan perbedaan warna antar batch karena tidak ada kilap yang mengalihkan mata. Matte juga membutuhkan kontrol pengerasan yang cermat — suhu tidak merata muncul sebagai kilau berbintik.
High-Gloss: Indah dan Jujur Tanpa Ampun
High-gloss memberikan warna paling dalam dan jenuh serta tampilan premium peralatan dan otomotif. Ia juga menunjukkan setiap cacat: debu yang tertanam di film, kulit jeruk, tepi tipis, bahkan bekas tangan. Produksi high-gloss menuntut kabin bersih, kontrol ketebalan ketat, dan perawatan awal sempurna. Jika produk akan ditangani kasar atau diperiksa dekat, pertanyakan apakah kilap di atas 80 GU sepadan dengan tingkat tolakan.
Cara Menentukan Kilap yang Konsisten
- Nyatakan rentang target dalam GU pada 60 derajat — misalnya 30-40 GU — bukan kata samar seperti matte
- Nyatakan sudut pengukuran dan standarnya (biasanya ISO 2813 atau ASTM D523)
- Setujui kilap pada panel fisik, karena foto tidak dapat menunjukkan reflektivitas
- Minta pembacaan kilap pada sampel produksi, bukan hanya pembacaan warna
- Simpan panel kilap yang disetujui sebagai master untuk inspeksi masuk
Dapatkan Kilap yang Tepat Sejak Awal
Kirimkan rentang kilap target dan referensi fisik jika Anda punya. Kami akan memilih formulasi — halus atau bertekstur, kilap standar atau kustom — menyemprot panel pada tingkat target, dan mencatat pembacaan 60 derajat di sertifikat dengan setiap batch produksi.
Pertanyaan yang sering diajukan
Bagaimana cara mengukur kilap powder coating?
Dengan glossmeter, biasanya pada sudut 60 derajat, dan dilaporkan dalam satuan kilap terhadap standar seperti ISO 2813 atau ASTM D523. Hasil akhir high-gloss dibaca pada 20 derajat dan hasil akhir sangat matte pada 85 derajat.
Tingkat kilap apa yang harus saya tentukan untuk bagian arsitektural?
Sebuah rentang daripada sebuah kata: misalnya 30-40 GU pada 60 derajat untuk hasil akhir satin. Setujui pada panel fisik, karena foto tidak dapat menampilkan reflektivitas.
Mengapa kilap berubah antar batch?
Tekstur, tingkat curing, ketebalan film, dan kekasaran substrat semuanya menggeser pembacaan. Under-cure meredupkan film dan over-bake menurunkan kilap sambil menguningkan warna terang.
Perlu informasi lebih lanjut?
Insinyur kami dapat membantu Anda memilih sistem pelapisan bubuk, warna dan hasil akhir yang tepat untuk proyek Anda.